
- 全自动酱料包装机
- 酱料灌装机
- 自动灌装机
- 颗粒包装机
- 粉剂包装机
- 真空封口机
- 胶带封箱机
- 自动捆扎机
- 液体包装机
- 热收缩机
- 色带打码机
- 墨轮打码机
- 食品真空包装机
- 塑料袋封口机
- 塑料杯封口机
- 铝箔封口机
- 枕式包装机
- 自动旋盖机
- 自动折纸机
- 自动贴标机

给袋式粉剂包装机常见问题|技术解决方案
一、引言
预制袋粉体自动化包装生产线中,给袋式粉剂包装机是核心主机设备。给袋式粉剂包装机集成取袋、开袋、粉剂定量灌装、封口、出料多项功能,替代人工套袋灌装,提升粉体包装生产效率。在长期连续生产工况下,给袋式粉剂包装机容易出现计量偏差、吸袋失败、漏粉、封口不良、卡袋等各类故障,很多企业缺少专业技术人员,给袋式粉剂包装机一旦故障,生产被迫中断。本文针对给袋式粉剂包装机在实际生产场景中的常见故障,分析故障根源,给出技术解决方案,帮助企业技术人员快速维护给袋式粉剂包装机,保障给袋式粉剂包装机持续稳定生产。
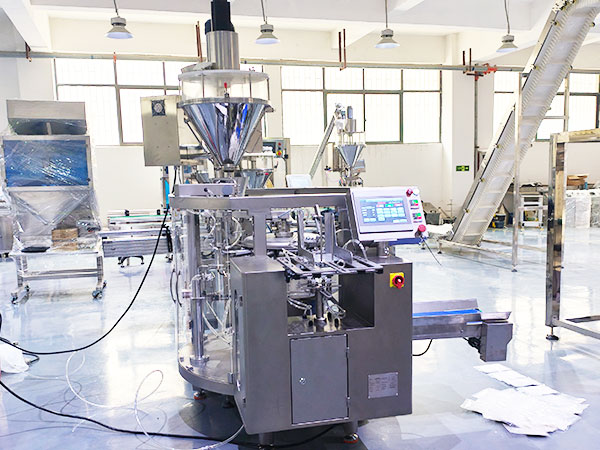
南京星火包装机械有限公司是集研发、生产、销售、技术服务于一体的自动化包装机械制造企业。南京星火包装机械有限公司主营给袋式粉剂包装机、颗粒包装机、液体膏体灌装机、贴标机等全套包装设备,产品广泛应用食品、医药、日化、精细化工等粉体包装行业。南京星火包装机械有限公司在国内多地设立服务网点,构建覆盖全国的技术服务网络,可为客户提供给袋式粉剂包装机来料试机、设备定制、上门安装调试、员工操作培训、设备巡检、远程技术支持等一站式服务。南京星火包装机械有限公司不断迭代给袋式粉剂包装机机械结构与电控程序,优化防尘、防漏粉设计,降低给袋式粉剂包装机运维难度,让客户使用给袋式粉剂包装机更加省心。
二、给袋式粉剂包装机计量不稳定,包装重量出现偏差
计量精度是给袋式粉剂包装机核心性能指标,也是客户使用给袋式粉剂包装机最容易遇到的难题。给袋式粉剂包装机重量波动会直接造成成品不合格、原料浪费,增加企业生产成本。
1. 故障原因
粉体物料流动性差,料仓内部粉体形成拱架搭桥,下料断断续续,螺杆进料不均匀;给袋式粉剂包装机计量螺杆长时间运转磨损,螺杆与料筒间隙变大,定量下料不准;车间湿度偏高,粉体吸潮结块,物料堆积密度发生改变;称重传感器受设备震动干扰,信号漂移,未按时校准;灌装下料落差过大,细粉飞溅,粉末附着袋口,造成称重误差。2. 技术解决方案
投产前检测粉体物料流动特性,流动性差物料,开启给袋式粉剂包装机料仓搅拌机构,破除粉体搭桥,保证物料连续供给计量螺杆。定期检测给袋式粉剂包装机螺杆磨损状态,磨损超标时及时更换螺杆组件。控制车间温湿度,粉体原料做好防潮储存,避免粉体结块。按照生产班次,对给袋式粉剂包装机计量系统进行校准,降低震动带来的信号漂移。优化给袋式粉剂包装机下料管路,缩短下料高度,增加防飞溅挡板,减少细粉飘洒。更换物料品种时,彻底清空给袋式粉剂包装机料仓与螺杆内残留粉料,防止新旧物料混合,保障给袋式粉剂包装机计量稳定。三、给袋式粉剂包装机吸袋故障,吸盘吸力不足、掉袋
上袋工序是给袋式粉剂包装机整套流程的第一步,一旦给袋式粉剂包装机吸袋环节故障,后续灌装封口工序全部无法运行。吸袋故障属于给袋式粉剂包装机高频故障类型。
1. 故障原因
真空吸盘老化开裂,吸盘表面积存粉末,真空吸附力下降;空压机压力波动、气管破损漏气,给袋式粉剂包装机负压达不到工作要求;预制袋静电严重,袋子之间互相粘连,吸盘一次抓取多个袋子;吸盘安装位置偏移,无法对准预制袋吸附区域;袋仓挡板间隙不合适,预制袋堆叠杂乱。2. 技术解决方案
给袋式粉剂包装机日常保养中,定期拆卸清洗吸盘,清除吸盘表面粉末,吸盘出现老化破损立即更换。全面检查给袋式粉剂包装机负压管路,修复漏气点位,稳定气源负压。静电大的包装袋,可以在给袋式粉剂包装机加装除静电装置,消除袋体静电。根据袋型尺寸,重新校正给袋式粉剂包装机吸盘位置,调整袋仓挡板间距,实现预制袋单层分离,保证给袋式粉剂包装机单次只抓取一个袋子,杜绝掉袋、多袋抓取问题。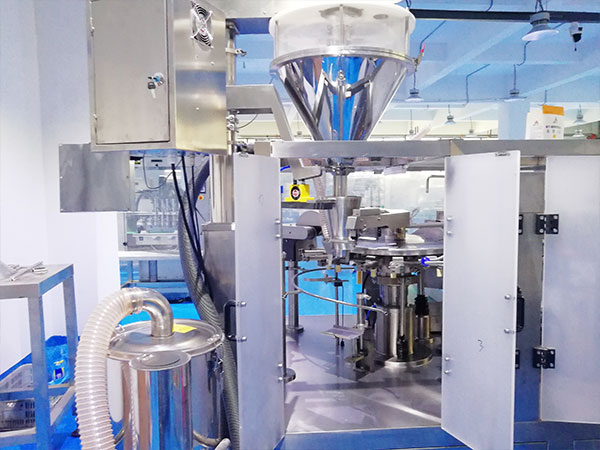
四、给袋式粉剂包装机灌装漏粉,粉尘飞扬污染设备与成品
粉体物料颗粒细小,灌装过程极易产生粉尘,给袋式粉剂包装机漏粉会浪费原料,飘散的粉尘附着袋口,会造成封口密封失效,粉尘堆积在给袋式粉剂包装机机械结构内部,加速零部件磨损。
1. 故障原因
下料管和预制袋对位偏移,粉体灌装洒落在袋口外侧;预制袋开袋不到位,袋口没有完全撑开,粉体灌装溢出;下料通道密封圈老化,缝隙漏粉;袋口附着细粉,热封时粉末夹入封口位置,包装出现渗漏。2. 技术解决方案
调整给袋式粉剂包装机灌装工位,保证下料管伸入袋体内部,避免粉体落在袋口。调试给袋式粉剂包装机开袋机构,保证预制袋到达灌装工位时袋口完全撑开。定期检查给袋式粉剂包装机下料管路密封件,老化部件及时更换。灌装结束后,开启袋口吹气清理工序,吹走袋口附着细粉,避免粉末夹在封口处。根据生产工况,为给袋式粉剂包装机配套集尘装置,收集灌装粉尘,保持给袋式粉剂包装机机身洁净,减少粉尘带来的各类次生故障。五、给袋式粉剂包装机封口缺陷,封口开裂、褶皱、糊袋
封口质量决定粉体包装产品储存效果,给袋式粉剂包装机封口不良,包装容易漏气,粉体受潮变质,是粉体包装生产中重点管控故障。
1. 故障原因
热封温度设置不合理,温度偏低封合不牢固,温度过高烧穿包装袋产生糊袋;热封刀表面积累粉体污垢,刀面不平整;热封刀两侧压力不平衡,封口一侧牢固一侧开裂;预制袋输送定位偏移,袋口无法对齐热封刀,封口出现褶皱;包装袋材质与给袋式粉剂包装机热封参数不匹配。2. 技术解决方案
更换袋材之后,先小批量试封,逐步调试给袋式粉剂包装机热封温度、封合时间、封合压力,不要直接设置高温参数。定期停机清洁给袋式粉剂包装机热封刀表面粉末杂质,保持刀面平整。检测热封刀平行度,调节气缸压力,保证上下热封刀压力均匀。调整给袋式粉剂包装机输送定位机构,保证每只预制袋精准进入封口工位。参数调试完成后,空载试运行,确认封口稳定,再启动给袋式粉剂包装机投料生产。六、给袋式粉剂包装机卡袋,袋体输送错位故障
卡袋故障会触发给袋式粉剂包装机安全停机保护,处理不及时,会划破包装袋,甚至损伤给袋式粉剂包装机抓手、导轨等精密机械零件。
1. 故障原因 袋型更换后,没有重新设置给袋式粉剂包装机各工位动作时序;导轨、链条、机械抓手缝隙积存粉末,传动卡顿;预制袋自身尺寸偏差较大;各工位电机动作时序不匹配,机构动作不同步。
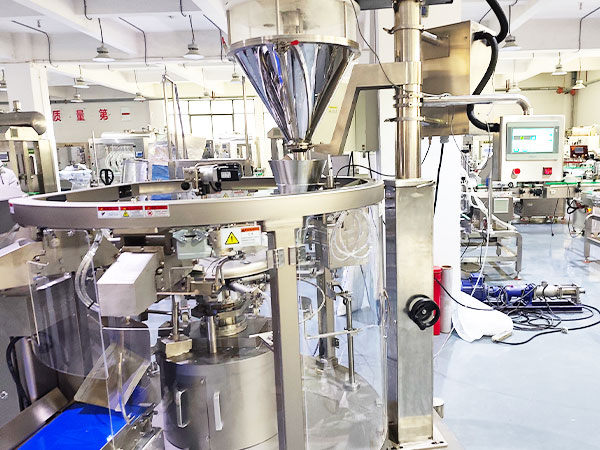
2. 技术解决方案 每次更换袋型规格,必须重新调试给袋式粉剂包装机全部工位动作时序,空载空机试运行,确认各机构动作协调顺畅,再投入物料生产。定期清理给袋式粉剂包装机导轨、链条内部积存粉末,按保养规范加注润滑油。选用尺寸公差稳定的预制袋,降低袋型尺寸波动带来的卡袋风险。发生卡袋停机,务必切断设备电源再取出卡住包装袋,禁止在给袋式粉剂包装机运转状态下手伸设备内部操作,保障操作人员安全。
七、结语
大部分给袋式粉剂包装机故障,并不是设备硬件损坏,而是物料预处理不到位、参数调试不合理、日常清洁保养缺失造成。企业运维人员熟悉给袋式粉剂包装机结构原理,掌握故障排查方法,就可以快速处理大部分给袋式粉剂包装机常见问题,减少停机带来的产能损失。南京星火包装机械有限公司深耕给袋式粉剂包装机研发制造多年,针对各类粉体物料持续优化设备结构,配套完善的技术支持体系。无论是前期物料试机、现场安装调试,还是后期给袋式粉剂包装机故障技术咨询、原厂配件供应,南京星火包装机械有限公司都能够快速响应,助力粉体生产企业实现稳定自动化包装生产。